四个系列,按截面和用途分开
十一月的南海厂区,1800T 线上排的是 40×40 流水线料,3000T 线上是外接圆 180mm 的异形件,两条线中间隔着时效炉和精切工位。工业铝型材这行做到最后,拼的不是谁的展厅大,而是公差稳不稳、批次之间颜色一不一致、说七天交是不是真能七天出库。
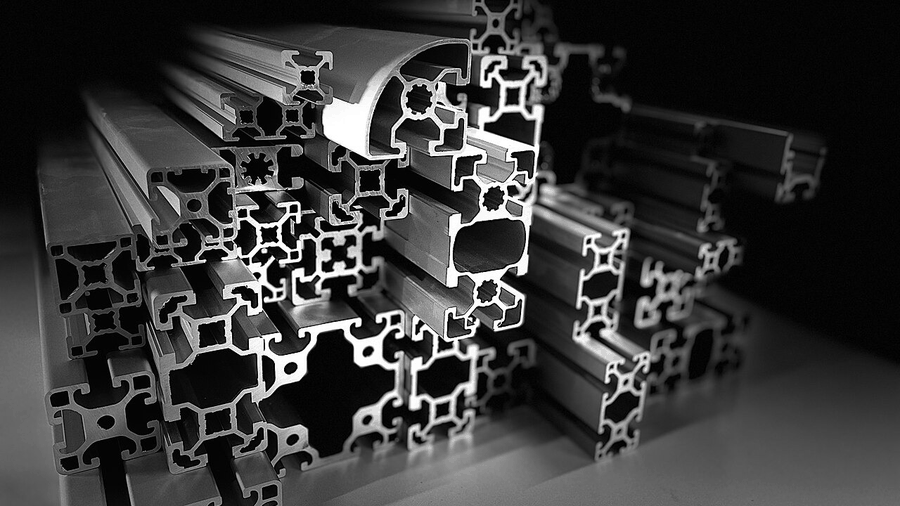
我们做的活分四块:标准槽型材、按图开的异形模、CNC 精切件、以及用型材搭出来的框架成品。四块活共用一个质检口径,尺寸按 GB/T 14846 验,膜厚用涡流仪打五点取均值,硬度按每炉三点抽。批批附检测单,客户拿卡尺复核得出来。
型材这一行的成本,七成压在铝锭上。南海现货价一周波动四百元是常态,报价有效期只给五天,超过就按当日铝价重算。这一条写在报价单页脚,不玩先低报后加价的把戏。
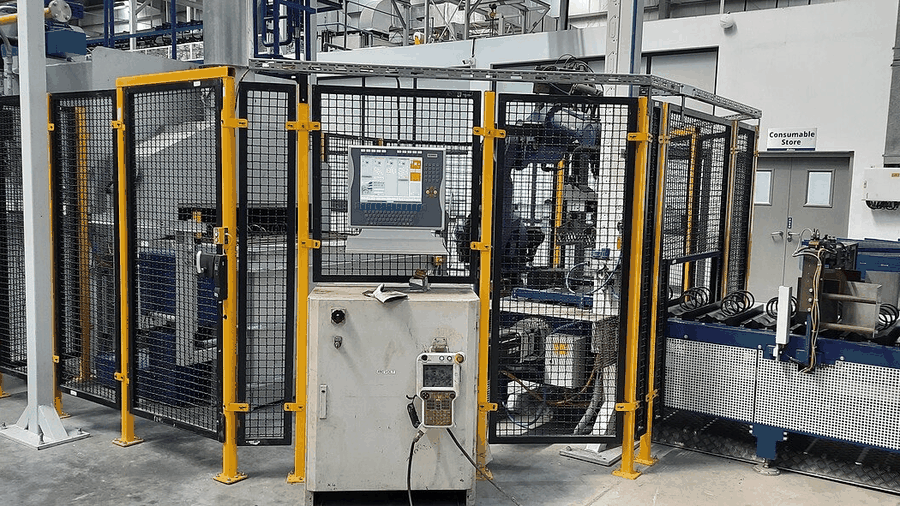
挤压吨位与截面选型对照
选型最容易出错的地方,是拿小截面硬撑大跨度。下面这张表是按两端简支、均布载荷、挠度不超过跨度 1/500 算出来的经验值,实际工况有冲击就再乘 1.5。表里的承载不是破坏载荷,破坏载荷通常还有三倍余量,别按极限值用。
| 截面规格 | 壁厚 mm | 米重 kg/m | 匹配挤压吨位 | 跨 1.2–1.5m 承载 | 常见用途 |
|---|---|---|---|---|---|
| 40×40(4040) | 1.8 | 1.03 | 600T–1800T | 180 kg | 工位架、检测机台、轻载输送 |
| 40×80(4080) | 2.0 | 2.06 | 1000T–1800T | 340 kg | 横梁、双工位台、中型机架 |
| 80×80(8080) | 2.0 | 3.24 | 1800T–3000T | 620 kg | 重载机架、机器人底座、冲压线 |
| 100×100 | 2.4 | 4.85 | 3000T | 980 kg | 龙门骨架、吊装结构、长跨横梁 |
| 异形开模 | 0.8–6.0 | 按截面 | 600T–3000T | 按图计算 | 灯具外壳、医疗床架、光伏边框 |
数据来源:本厂 2026 年 1 至 10 月的截面实测与加载记录,样本 96 组。异形截面的承载需按实际惯性矩另算。
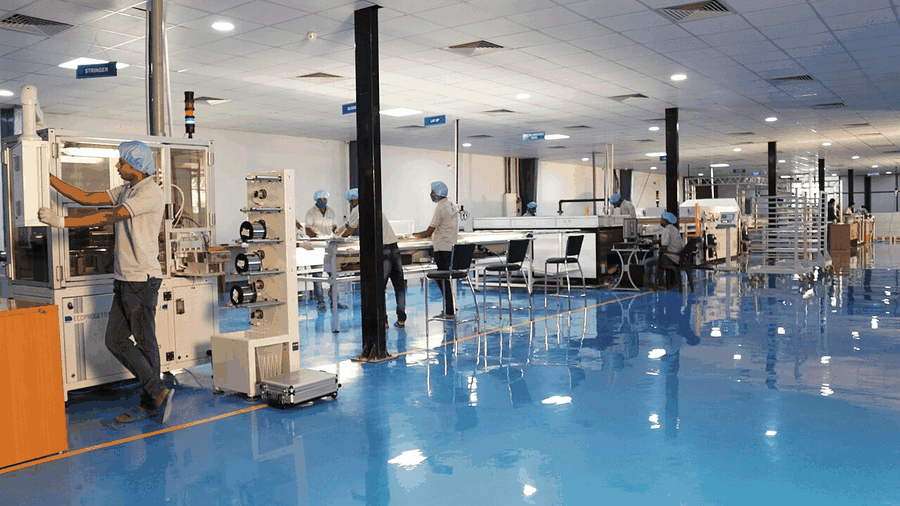
四条挤压线与一道精切
600T、1000T、1800T、3000T 四条线,6063 与 6005A 两种主力合金。T5 时效按 175℃ 保温 6 小时控温,每炉三点取料测韦氏硬度,低于 8.0 的整炉回炉。
锯切公差 ±0.3mm,CNC 精切 ±0.05mm,孔位一次装夹 ±0.02mm。三米长件用琴键式夹具加中间支撑,切的时候工件不弹。
阳极氧化膜厚 10–18μm,喷砂 120 目,粉末喷涂膜厚 60–80μm,电泳与氟碳按单排产。氧化线钛挂具,边角与中心膜厚差控制在 1μm 内。
按 GB/T 14846 普通级验收,关键面可提精密级;每批抽 5%,超差整批返工。
涡流测厚仪五点取均值,随货附读数表;低于标称值 1μm 以上的整批重做。
每炉三点,韦氏硬度 8.0 以上;6061-T6 按布氏硬度另测。
按 GB/T 10125 做中性盐雾,常规批次 720 小时,户外件 1000 小时。
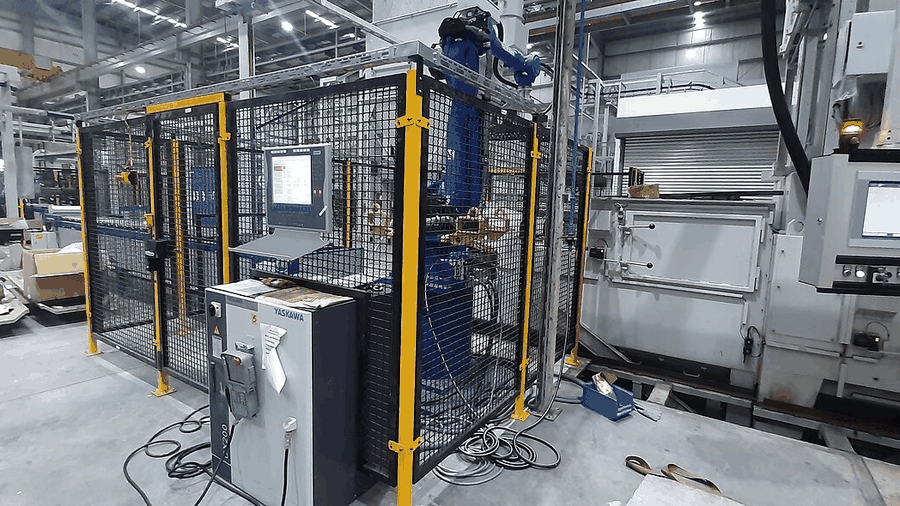
从图纸到出库的七个节点
图纸评审
1 天确认外接圆、最小壁厚、公差基准,能改的结构先改,省模具费。
模具设计
2 天H13 钢,工作带按截面流速分配,深窄槽加芯头支撑。
开模试挤
5–7 天首件出模即测截面,偏差超 0.15mm 当场修模。
时效处理
1 天175℃ 保温 6 小时,硬度低于 8.0 回炉重做。
表面处理
3 天氧化、喷砂、喷涂按单排,膜厚五点取均值。
精切钻孔
2 天CNC 一次装夹做四面,孔位公差 ±0.02mm。
检验发运
1 天尺寸、膜厚、硬度三项出单,木托立式包装发车。
六种表面处理的取舍
| 处理方式 | 膜厚 | 中性盐雾 | 适用部位 |
|---|---|---|---|
| 阳极氧化(银白) | 10–15μm | 720 h 无白锈 | 室内设备骨架、工位架 |
| 阳极氧化(黑色) | 12–15μm | 720 h 无白锈 | 散热器、光学设备、外露件 |
| 硬质氧化 | 25–40μm | 1000 h 无白锈 | 导轨、耐磨面、频繁摩擦位 |
| 喷砂+阳极 | 15μm | 720 h 无白锈 | 外露机架、哑光面板 |
| 粉末喷涂 | 60–80μm | 500 h 无起泡 | 户外框架、颜色定制 |
| 电泳涂装 | 15–20μm | 800 h 无腐蚀 | 装饰件、家电外壳 |
阳极氧化膜厚低于标称值 1μm 以上整批重做;喷涂件按 GB/T 6739 做铅笔硬度,2H 为合格线。
五个最常见的落地场景
集成商拿 4080 做横梁、4040 做立柱,跨度 1.4 米的装配线机架,整架 42kg,两个人抬得动。改线时拆螺丝,不用动火。
182 与 210 两种组件边框,氧化膜 18μm,盐雾 1000 小时。角码带定位台阶,现场组框不量对角线。
床架异形梁、推车立柱,尺寸公差 ±0.15mm,表面做喷砂阳极,装配前不用二次修配。
防静电台面配 4040 骨架,表面电阻 106–109Ω,接地电阻实测 0.6Ω。整台装好发运,到场调平就能用。
展会桁架、实训台架,螺栓连接可反复拆装。切口去毛刺,搬运时不刮手。
把截面图发过来,当天回评审意见
把截面图、长度、数量发到 sales@rp4c49e.cn,或者直接打 0757-8876 5320。图纸评审当天给回复,报价含模具费、型材费、表面处理费三项,不拆成糊涂账。